

Skurðarreglur plastefna
Merkilegasti eiginleiki plasts í vinnsluhæfni er léleg stífleiki þess og auðveld beygja og aflögun. Að auki hefur hitauppstreymi einnig lélega hitaleiðni og er auðvelt að hita upp og mýkja. Allt þetta hefur valdið ákveðnum erfiðleikum við niðurskurð.
Þegar verið er að klippa verk úr plasti er best að nota háhraða verkfæri úr stáli eða sementuðu karbíti, með hraða frá 0,1 til 0,5 mm á hvern snúning og meiri skurðarhraða. Fyrir vandamálið við hitamyndun í vinnslu er hægt að nota framhorn verkfærisins 10 gráður til 30 gráður og afturhorn tólsins 5 gráður til 15 gráður. Svo lengi sem tólið er nógu skarpt getur það framleitt bandaflís og tekið burt mestan hluta hitans. Að auki er einnig hægt að nota þjappað loft til skilvirkrar kælingar. Aðeins frumuefni er undantekning. Vegna þess að auðvelt er að kvikna í því við klippingu verður að kæla það með vatni.
Við vinnslu, ef of stuttar flísar og ryk myndast, mun verkfærið verða sljóvugt og menga verkfærið. Óvarðir hlutar og stýrisbrautir á vélinni eru viðkvæmastir fyrir mengun og því verður að vernda þá.
Snúning á plastefnum
Sementkarbíð skurðarverkfæri henta til að snúa plasti og skurðarhraði er breytilegur eftir hitastillandi plastkassanum og hitaplastinu. Þegar hitastillandi plasti er snúið eins og fenólplasti, amínóplasti og límbandi ætti skurðarhraðinn að vera 80 til 150 metrar á mínútu; Þegar PVC, nælon, bakelít og önnur hitaplast er snúið, ætti skurðarhraðinn að vera 200 til 600 metrar á mínútu.
Mölun á plastefnum
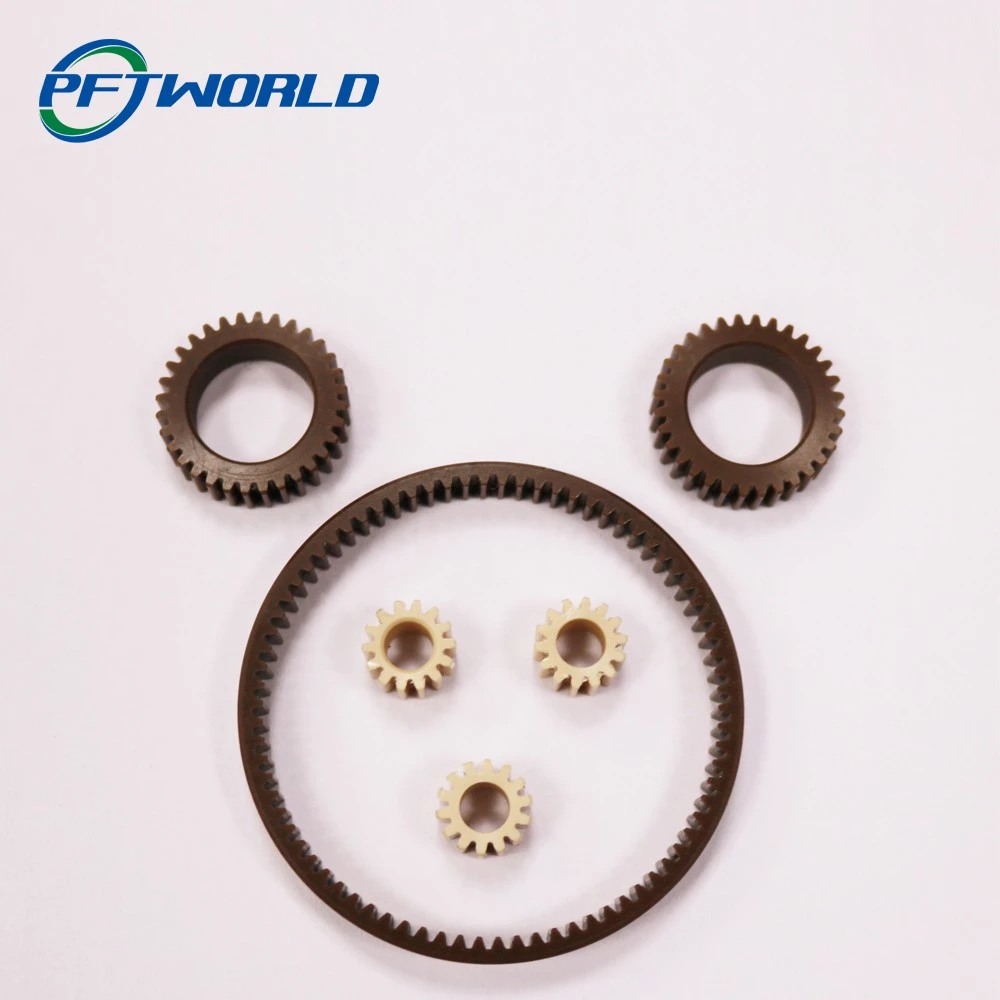
Við mölun plasts, ef háhraða stálskera er notuð, er mölunarhraðinn almennt 35 til 100 metrar á mínútu; Ef notuð eru sementkarbíðverkfæri er hægt að auka mölunarhraðann um 2 til 3 sinnum. Þess vegna eru sementkarbíð verkfæri án efa betri kostur.
Borun á plastefnum
Til plastborunar er hægt að nota steiktan deigssnúningsbor með stóru spíralhorni og þegar holuþvermálið er meira en 30mm er hægt að nota hreiðurbor. Vegna augljósrar útvíkkunar plasts, þegar borholan er dregin til baka eftir borun, minnkar oft þvermál holunnar, sem er minna en þvermál borsins. Þess vegna ætti þvermál borsins sem notaður er að vera stærra en tilskilið ljósop og aukningin er almennt á milli 0,05 og 0,1 mm. Þegar háhraða stálbitar eru notaðir er algengur skurðarhraði á milli 40 og 80 metrar á mínútu. Þegar borað er skal setja harðviðarbút undir plastið til að koma í veg fyrir að plastið falli um holuvegginn við úttak borsins.
Aðrar skurðaraðferðir á plastefnum
Almennt ætti ekki að nota vinnsluaðferðir við heflun og rifa fyrir plast, vegna þess að skurðarhraði þessara tveggja ferla er of lágur. En stundum er líka hægt að nota trésmíðavél til að jafna og afhjúpa. Þegar tappað er á plast er hægt að nota háhraða stálvírkeilur með breiðum grópum og gaum að smurningu á uppsettu verði smurolíu; Hægt er að klippa ytri þræði með þráðkamb.
Fyrir hitaharðandi plastefni eins og nælon, bakelít og bakelít má mala þau með lausu hvítu korund- eða kísilkarbíðslípihjóli eða slípa þau með slípiefni, en þau þarf að kæla með vatni. Almennt er ekki mælt með malaaðferðinni fyrir vinnslu á hitaþjálu vegna þess að auðvelt er að loka mala hjólinu fyrir malarusl.